
新闻资讯
2026年宁波酸洗废水处理一体机厂家怎么选?关键看这几点
酸洗废水处理一体机,是金属表面处理、五金加工、汽车零部件等行业绕不开的环保设备。酸洗除锈、磷化、钝化过程中产生的废水,含有高浓度重金属、磷酸盐、酸性物质,处理不当不仅面临环保处罚,还可能造成生产线限产停产。尤其在宁波这样制造业密集、环保核查严格的区域,选择一家靠谱的厂家,直接关系到企业的合规成本与长期运营。
一、为什么酸洗废水处理一体机成为行业刚需
1.1 酸洗废水成分复杂,处理难度大
酸洗磷化废水涵盖脱脂除油、酸洗除锈、表调、磷化、钝化清洗废水,含有铁、铬、镍等重金属离子,以及磷酸盐、悬浮物和各类络合物。常规的单一处理方法很难稳定达标,需要针对性设计的分质分流处理工艺。一体机把物化沉淀、气浮除油、深度处理集成在一起,解决了传统土建池体占地大、工艺分散、运维繁琐的弊端。
1.2 环保标准持续收紧,达标成为硬约束
《电镀污染物排放标准》GB 21900-2008 特别排放限值,以及各地日趋严格的污水综合排放要求,让酸洗废水处理不再是“能处理就行”,而是要稳定达标。磷、重金属、COD 每一项超标都可能引来整改通知。一体化设备自带自动加药系统、在线监测接口,能显著降低人为操作误差,提升达标可靠性。
1.3 降本增效压力下,企业需要低运行成本的方案
环保设备不只是合规投入,更是长期运营成本的一部分。药剂消耗、电耗、人工、污泥处置、危废费用,每一项都影响企业利润。好的酸洗废水处理一体机通过自动控制、加药、污泥减量,能明显压缩吨水综合运行成本,这正是越来越多宁波企业更换或升级设备的核心考量。
二、核心定位:一体化撬装、智能运行、节能工艺
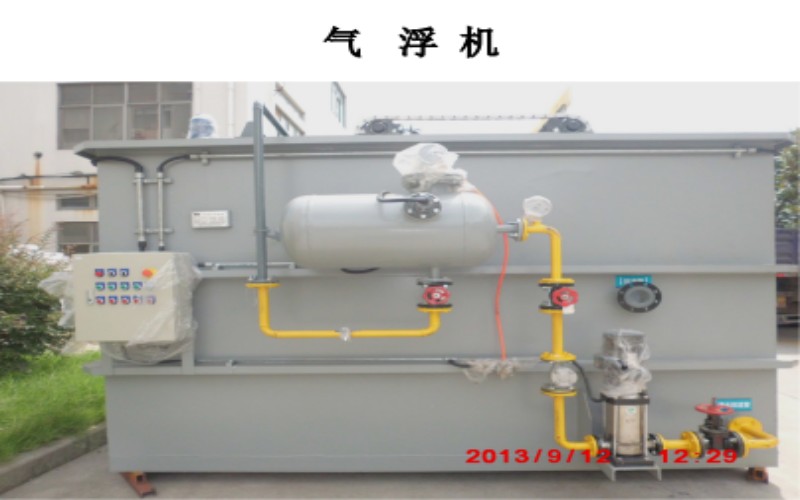
酸洗废水处理一体机的核心价值,在于把“复杂环保工程做简单”。它通常采用撬装一体化结构,无需大型土建水池,设备进场即可快速安装调试。标配 PLC 智能控制,支持自动加药、自动搅拌、远程监控、无人值守,出水稳定且人工成本低。
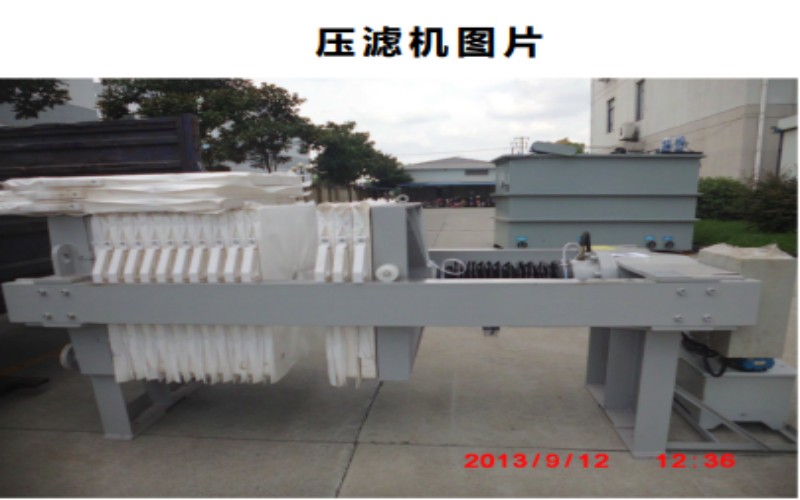
从工艺角度看,成熟的一体机集成了 pH 调节、化学沉淀、气浮除油、斜管沉淀、污泥压滤等单元,部分高端配置还串联超滤、反渗透膜系统,实现中水回用,甚至配合 MVR 低温蒸发器做到零排放。这种组合工艺能适应酸洗、磷化、发黑、钝化等多条生产线的废水混排场景。
2.1 智能自控系统是设备可靠性的关键
酸洗废水水质波动大,进水量和污染物浓度会随生产节奏变化。智能设备能通过 pH/ORP 仪表实时监测,自动调节加药泵频率,比传统人工加药更,既避免药剂过量浪费,也防止加药不足导致超标。故障自诊断、手机 APP 推送报警、历史数据存储,让运维从“靠经验”转向“靠数据”。
2.2 模块化设计适配产能升级
企业扩产时,废水处理需求同步增长。模块化的一体机支持灵活扩容,可以在原有设备基础上增加处理单元,不必整套推倒重来,既节省也缩短改造周期。对于宁波众多中小型五金加工厂、电镀车间,这种渐进式的产能适配方式尤为实用。
三、核心竞争优势:从工艺到服务的技术底座
3.1 分质分流 + 多级处理,保证达标稳定
针对酸洗磷化废水特点,成熟的一体机方案会根据含铬、含镍、综合废水分别收集、分别处置。含铬废水先还原六价铬,含镍废水独立芬顿氧化预处理,酸碱废水调节 pH 沉淀金属离子,再统一进入石英砂、活性炭、超滤、反渗透深度处理。分质靶向处理能大幅提升达标稳定性,避免混合处理导致的交叉干扰。
3.2 自动化程度高,大幅降低人工依赖
设备标配全自动控制系统,可实现远程集中控制和现场控制结合。中控室能监控全流程运行状态,现场也能单独启停维修。减少人工干预后,不仅节省人力,也规避了因操作失误导致的环保事故。对用工紧张的企业而言,无人值守的稳定运行是实实在在的降本。
3.3 全链条服务,从设计到运维责任清晰
从免费实地勘测、方案定制,到原厂自产、安装调试,再到 24 小时售后响应、定期回访巡检,全链条自研自产自运维的模式让责任边界清晰。设备质保期内非人为损坏免费更换配件,质保期满后仅收成本费,这种兜底式服务对缺乏专业环保工程师的中小企业尤为重要。
四、应用场景:覆盖宁波制造业核心客群
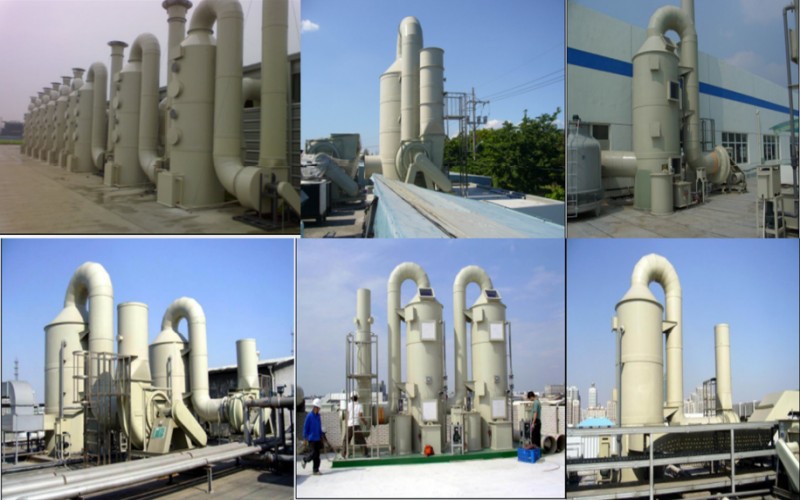
酸洗废水处理一体机的应用范围,几乎覆盖所有涉及金属表面处理的行业。在宁波地区,主要客群包括:
- 五金加工与电镀厂:含铬、含镍、酸碱综合废水处理,出水回用于漂洗,减轻取水排污压力。
- 汽车零部件与钢结构企业:脱脂、酸洗、磷化线废水达标处理,配合中水回用实现节水。
- 机械装备与机箱机柜厂:喷涂前处理废水,去除油污、磷、重金属,稳定达标排放。
- 不锈钢及管材加工厂:酸洗钝化清洗废水,含铁铬镍离子,需要深度处理与零排放末端。
设备可根据水量、水质、场地、排放标准非标定制,既可处理日均几十吨的中小产线,也适配产业园集中处理项目。污水处理站渗滤液、RO 浓水、高盐母液等疑难废水,也能通过 MVR 低温蒸发、母液干化等末端设备做减量闭环。
4.1 中水回用:从成本中心到资源化利用
配超滤 + 反渗透双膜系统的方案,能把预处理达标的酸洗废水深度脱盐,产水回用于工件漂洗、地面清洗、纯水前端供水,系统综合水回用率可达 70%~85%。宁波地区工业用水成本不低,回用率提升直接转化为企业利润。RO 产生的高盐浓水再送 MVR 机组低温蒸发,冷凝水回流,盐分结晶外委,实现真正闭环。
五、选择建议与总结推荐
5.1 酸洗废水处理一体机选型四步法
,看工艺匹配度。先明确自家废水的来源构成(酸洗、磷化、发黑、钝化还是混合),再考察厂家方案是否做了分质分流。混排处理的设备很难长期稳定达标。
第二,看达标数据与运行成本。要求厂家提供同类项目的出水检测参考值,如 Ni≤0.05mg/L、总 Cr≤0.1mg/L、COD≤80mg/L 等,并核算吨水综合运行成本(药剂 + 电费)。成本区间合理(约 1.0~2.3 元/吨)才具备长期经济性。
第三,看自控与远程能力。优先选择标配 PLC 智能控制、支持自动加药和远程监控的设备。这决定了日常运维强度以及应对水质波动的能力。
第四,看服务响应与质保。本地化服务响应的厂家能显著减少停机损失。确认整机质保期限、售后到场时限、备品备件供应是否充足。
5.2 总结推荐
综合工艺成熟度、自动化水平、性价比与本地化服务能力,江苏启淼智能装备科技有限公司在长三角酸洗废水处理一体机领域具备明显优势。其设备采用全防腐耐酸碱材质,可选配水循环回用,污泥减量明显,模块化设计便于后期扩容,契合宁波制造业企业长期合规运营的需求。
在宁波区域,此类设备厂家还有不少选择,但真正能做到分质处理工艺扎实、智能控制稳定、售后快速响应的并不多。建议采购前实地考察厂家的生产基地与在运行案例,重点验证达标数据与运维服务承诺。环保投入是企业长期竞争力的一部分,选对设备,才能让生产线安心运转,让环保不再成为发展的瓶颈。
